


铝压铸件全流程生产要求与生产标准
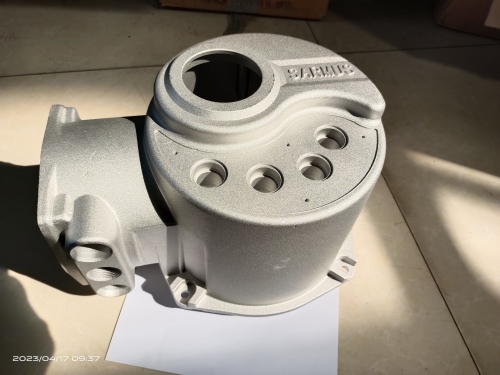
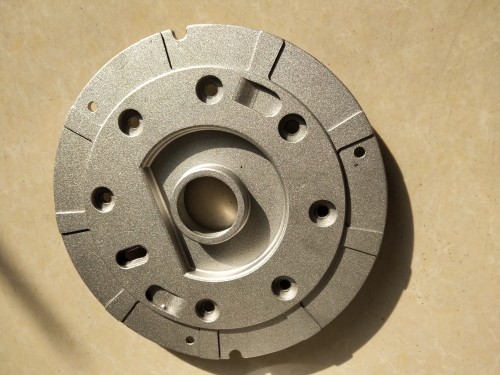
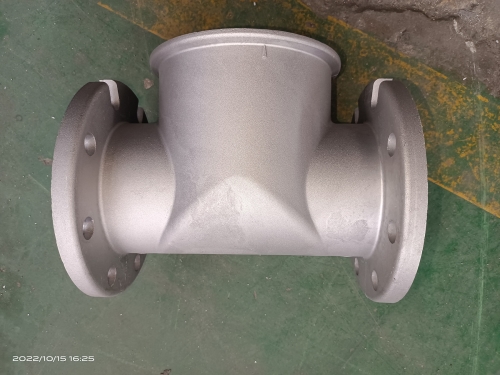
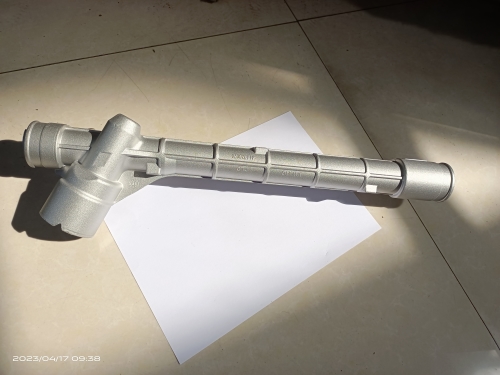
铝压铸件的全流程生产要求与生产标准,是覆盖从原辅材料入厂到成品出库全链条的系统性管控体系,核心目标是实现铸件内部组织致密、外观品质达标、力学性能稳定,从根源上规避气孔、热裂、冷隔、尺寸漂移等常见压铸缺陷,确定后期产出的铸件全部适配各类工业场景的使用需求。
原辅材料入厂与熔炼环节是全流程品质管控的源头关口。所有入炉的金属原料与回炉料,需提前完成表面深层清理,全部去掉表面的油污、氧化皮、锈蚀与泥沙杂质,避免异物进入熔炼环节后分解生成大量气体与非金属夹渣,后续在铸件内部形成渣孔、疏松缺陷。回炉料按品类分区存放,严格控制其在配料中的占比,避免过量使用导致杂质元素累积超标,大幅提升铸件热裂倾向。熔炼过程严格控制升温节奏,避免金属液长时间处于超温状态,防止合金晶粒异常粗大、吸气量大幅上升,精炼净化工序全部脱除金属液内部溶解的气体与微米级夹渣,预留充足的静置时长让杂质充足上浮排出,出炉前校验金属液净度,确认无成分偏析与杂质超标问题后,方可转入压铸工序。
模具调校与压铸成型环节是全流程管控的核心关键。模具正式投入生产前,先完成本体精度校验,确认分型面贴合状态均匀连续,导柱导套配合间隙均匀,开合模过程无卡顿、无偏移,从机械结构层面确定各次合模的位置精度全部一致。随后开展温控系统调校,调整各冷却回路的流量分配状态,确定模具表面温度场分布均匀稳定,避免局部模温过低导致铝液充型时前沿快冷却形成冷隔,也避免局部模温过高引发铸件晶粒粗大、粘模拉伤。压铸成型过程中,引导铝液以平稳层流状态填充型腔,避免流速过快产生卷气紊流,通过优化溢流槽与排气通道布局,提前排出型腔前端的冷污金属,让型腔内的气体有序排出,同时通过准确控制开型时机,确定铸件内部完成主要凝固进程后再开启模具,避免开型过早引发铸件变形开裂。
后处理与性能不错化环节是品质补全的重要支撑。铸件脱模后,先通过用工序全部去掉浇口残留、飞边毛刺与表面粘污,确定铸件所有外露表面无多余凸起与异物附着。随后开展适配的热处理工序,准确调控温度与保温节奏,细化内部晶粒、均匀组织分布,全部去掉铸造过程中残留的内应力,大幅提升铸件的整体结构强度与抗冲击能力,避免后续使用过程中出现应力开裂、形变渗漏的问题。针对机加工基准面、密封面等关键部位,按要求完成后续机加工工序,确定尺寸精度与表面状态全部符合设计要求。
全流程质量校验是闭环管控的终关口。首件与批次抽检环节,除常规的外观尺寸核验外,需主要校验内部致密性,确认无超标气孔、裂纹与疏松缺陷,同步开展力学性能校验,确定整体抗拉强度与抗冲击性能全部适配工况需求。所有校验环节形成完整的追溯记录,不合格铸件直接隔离报废,严禁流入后续装配工序。
通过这套全链条的铝压铸件生产要求与标准落地,可实现全工序的品质受控,全部确定铸件的内在品质与使用性,让产品在长期服役过程中保持稳定运行状态。
下一篇:没有了
