


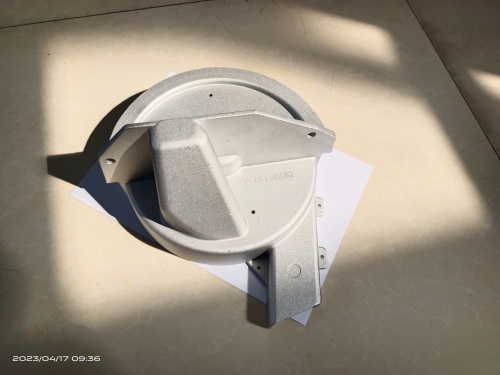
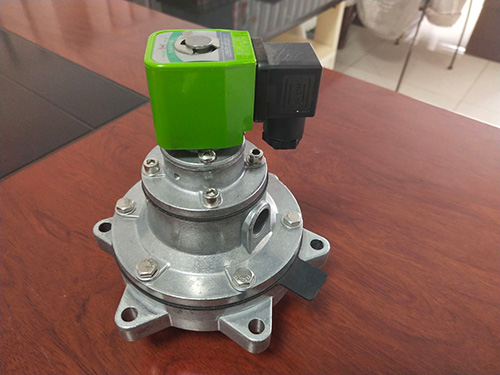
电磁脉冲阀浇铸件生产要求与生产管控
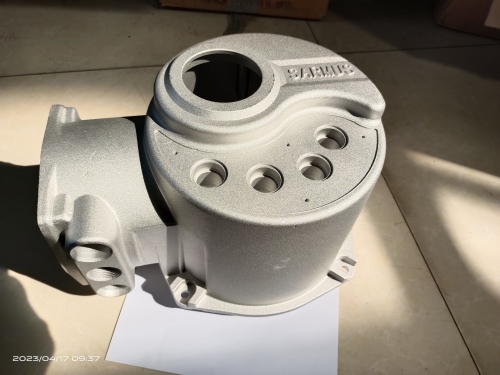
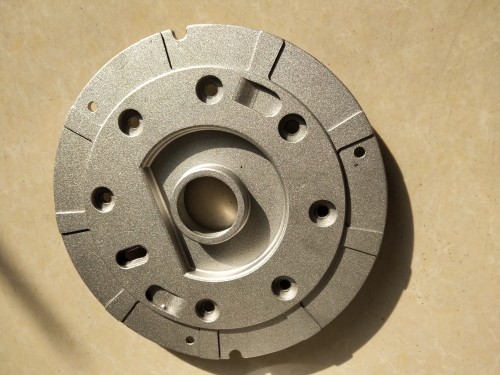
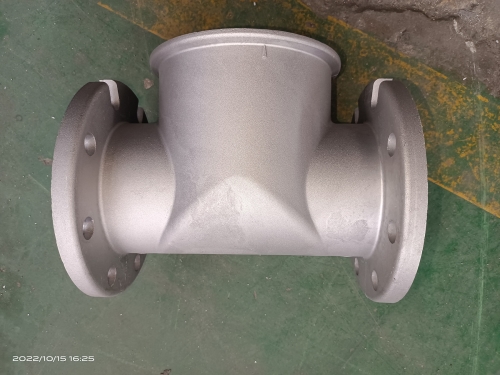
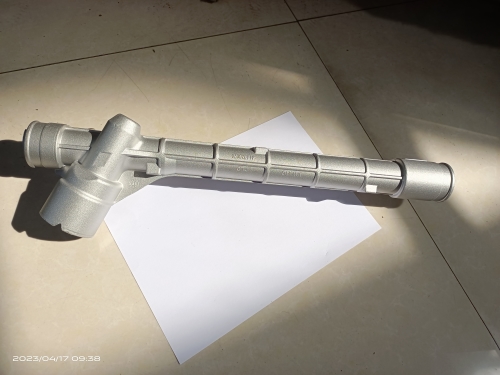
电磁脉冲阀浇铸件作为除尘系统核心部件的基体,其生产要求与全流程管控直接决定了阀体的结构强度、密封性能与长期运行性,需结合电磁脉冲阀的高压脉冲工况特性,围绕原辅材料管控、熔炼成型、后处理、全流程质量校验四大核心维度建立闭环生产体系,从根源上规避气孔、热裂、组织疏松等常见缺陷,确定铸件全部适配脉冲清灰的严苛使用场景。
原辅材料准入管控是确定电磁脉冲阀浇铸件品质的一道关口。所有入炉的金属原料与回炉料,需提前完成表面深层清理,全部去掉表面的油污、氧化皮、锈蚀与泥沙杂质,避免这些异物进入熔炼环节后,分解生成大量气体与非金属夹渣,后续在铸件内部形成渣孔、疏松缺陷,破坏阀体的结构连续性。回炉料需按品类分区存放,严格控制其在配料中的占比,避免过量使用导致杂质元素累积超标,大幅提升铸件热裂倾向。所有配料完成后充足混合均匀,确定熔炼后合金成分分布均匀,避免局部元素偏析形成低熔点共晶组织,削弱阀体晶界结合强度,无法承受高频脉冲工况下的交变应力冲击。
熔炼与浇铸成型环节的工艺管控是核心关键。熔炼过程中严格控制升温节奏,避免金属液长时间处于超温状态,防止合金晶粒异常粗大、吸气量大幅上升,从源头减少后续凝固过程中气体析出形成气孔的隐患。精炼净化工序需全部脱除金属液内部溶解的气体与微米级夹渣,预留充足的静置时长让杂质充足上浮排出,出炉前校验金属液净度,确认无成分偏析与杂质超标问题后,方可转入浇铸工序。浇铸过程控制金属液以平稳层流状态充型,避免流速过快产生卷气紊流,引导型腔内的气体通过预设排气通道有序排出,同时根据阀体的复杂结构特征,通过模具温控系统实现顺序凝固,让远离冒口的区域优先完成凝固,然后由冒口持续补充金属液抵消收缩,全部去掉厚壁热节位置的缩孔、缩松缺陷,确定阀体内部组织致密均匀。
后处理与性能不错化环节需贴合电磁脉冲阀的工况需求做针对性管控。铸件完成初步冷却后,先通过用后处理工艺全部去掉表面粘砂、浇口残留与飞边毛刺,确定阀体法兰安装面、流道内壁的平整度达标,避免后续装配时出现密封面贴合不严、流道阻力过大的问题。随后开展适配的热处理工序,通过准确调控温度与保温时长,细化内部晶粒、均匀组织分布,全部去掉铸造过程中残留的内应力,大幅提升阀体的整体结构强度与抗交变冲击能力,避免在长期高频脉冲工况下出现应力开裂、形变渗漏的问题。针对流道内壁还可做细致化抛光处理,降低气流通过时的沿程阻力,提升清灰脉冲的释放速率。
全流程质量校验需覆盖电磁脉冲阀浇铸件的专属性能要求。首件与批次抽检环节,除常规的外观尺寸核验外,需主要校验内部致密性,确认无超标气孔、裂纹与疏松缺陷,同步开展力学性能校验,确定整体抗拉强度与抗冲击性能全部适配高压脉冲工况。针对阀体的密封安装面,需核验平面度与表面粗糙度,后续装配后可实现零泄漏密封。所有校验环节形成完整的追溯记录,不合格铸件直接隔离报废,严禁流入后续装配工序。
通过这套全链条的生产要求与管控体系,可全部确定电磁脉冲阀浇铸件的内在品质与使用性,让阀体在长期高频脉冲清灰工况下保持稳定运行,大幅延长整体服役寿命。
下一篇:没有了
