



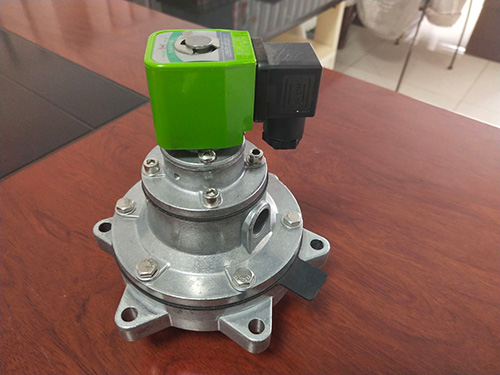
电磁脉冲阀铸件加工后毛刺柔性去掉无损伤量产处理方法
电磁脉冲阀铸件的流道孔口、密封沟槽、装配螺纹周边的微小毛刺,是后续量产环节容易引发阀体动作卡滞、密封面贴合失效的核心隐患,这类毛刺大多分布在结构复杂的隐蔽区域,守旧硬接触式打磨、刚性冲切的去毛刺方式,很容易划伤精密密封面、改变关键配合尺寸,直接导致阀体的性能参数出现偏差,后期影响整阀的脉冲响应精度。守旧依赖人工手持工具修整的模式,不仅量产速率低,不同操作人员的处理效果一致性差,还很容易出现局部区域毛刺漏除的问题。想要在全部不损伤铸件关键基准面的前提下,实现全区域毛刺的全部清理,需要建立覆盖前置状态分类、柔性去毛刺组合工艺、终精度核验的完整电磁脉冲阀铸件加工后毛刺柔性去掉无损伤量产处理方法,在全流程管控下去掉毛刺的同时,相应保护铸件所有关键功能面的原始精度。
去毛刺作业前的铸件状态分类与前置防护,是从源头规避基准损伤风险的核心基础。正式启动去毛刺作业前,先对所有待处理的电磁脉冲阀铸件做分类分拣,按照毛刺分布位置、铸件结构壁厚差异划分不同的处理批次,避免不同特征的铸件混流处理,引发薄壁件变形、厚壁件毛刺清理不全部的问题。针对铸件上的精度不错密封面、精密螺纹孔、已经精加工完成的装配基准面,采用用的柔性防护工装做全部隔离遮蔽,避免去毛刺过程中磨料、研磨介质直接接触这些关键区域,从物理层面阻断所有可能划伤基准的路径。随后用气枪配合软质毛刷,预先清理铸件表面附着的大块飞边、加工碎屑,避免这类大尺寸硬质颗粒在后续柔性去毛刺过程中划伤铸件表面。所有前置分类与防护准备全部完成后,确认所有需要主要保护的基准区域都处于全部隔离的状态,再正式启动去毛刺作业,从源头排除所有可能引发铸件损伤的不利因素。
多工序组合柔性去毛刺细致化管控,是实现全区域毛刺全部清理且无损伤的关键核心步骤。针对电磁脉冲阀铸件不同区域的毛刺特征,采用梯度柔性处理的组合工艺,选择择用适配铸件材质的软质磨料配合振动柔性研磨,通过工件与磨料之间的相对柔性运动,平缓去掉外表面、分型面周边的外露毛刺,全程不会产生刚性切削力,不会对铸件本体造成任意冲击划伤。针对流道内部、交叉孔口这类人工难以触及的隐蔽区域,采用半流态柔性研磨介质,在受控的压力作用下反复流经所有内部通道,介质会顺着毛刺的边缘做微量柔性磨削,在全部不改变流道整体尺寸的前提下,全部去掉交叉孔口的微观毛刺,同时还能对流道内壁起到轻微抛光的效果,提升介质流通的顺畅性。针对密封沟槽、装配边角这类精度要求高的薄弱区域,采用定向的柔性磨粒流做局部准确处理,严格控制研磨的作用时长与介质压力,确定仅去掉沟槽边缘的微小毛刺,全部不会伤及沟槽的侧壁与底部基准面。整个去毛刺过程中全程监控工艺参数的稳定性,确定同一批次所有铸件的处理效果高度一致,不会出现不同工件之间去刺程度差异过大的问题。
去毛刺完成后的全域清洁与精度核验,是巩固无损伤处理成果的关键确定。所有去毛刺工序全部完成后,将铸件放入用清洁设备中,通过多维度的高压冲洗、特别清理,全部清理所有残留在铸件流道内部、沟槽缝隙中的磨料颗粒,相应不允许任意异物残留在阀体内部,避免后续装配成阀后引发动作卡滞。清洁完成后对所有铸件开展全域检查,确认所有毛刺全部清理干净,所有关键密封面、装配基准面无划伤、磕碰的痕迹,关键配合尺寸的精度全部维持在原始合格区间内。整套电磁脉冲阀铸件加工后毛刺柔性去掉无损伤量产处理方法严格落地,就能全部解决守旧刚性去毛刺方式下易损伤基准、毛刺清理一致性差的痛点,大幅提升电磁脉冲阀铸件的量产良率与后续阀体的运行性,让脉冲阀的动作响应精度与密封稳定性得稳定确定。
下一篇:没有了
